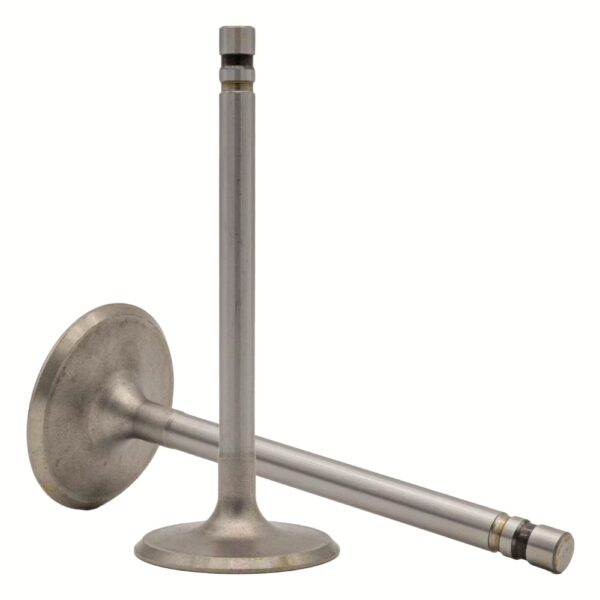
 El ángulo biselado de la cabeza de una válvula de motor es la superficie cónica mecanizada alrededor del perímetro del platillo que entra en contacto con el asiento de válvula situado en la culata. En una gran cantidad de motores esta superficie presenta un ángulo cercano a 45 grados, aunque existen diseños de 30°, 37°, 20° y otras geometrías según el tipo de motor, la válvula y los objetivos de flujo, transferencia térmica y durabilidad.
Este bisel no tiene una función únicamente geométrica. Constituye una de las superficies funcionales más importantes de la cámara de combustión porque debe realizar simultáneamente varias tareas: sellar el cilindro, soportar las presiones de combustión, transferir calor desde la válvula hacia la culata, mantener una zona de contacto estable y permitir un flujo eficiente de gases cuando la válvula comienza a abrirse.
En terminología técnica, la superficie inclinada mecanizada en la válvula se conoce habitualmente como valve face, mientras que la superficie correspondiente mecanizada en la culata o en el inserto recibe el nombre de valve seat. Ambas deben encontrarse con una geometría extremadamente precisa.
Sellado de la cámara
La función más evidente del bisel es proporcionar una superficie de cierre hermético entre la válvula y su asiento.
Cuando la válvula está cerrada, el resorte ejerce una fuerza axial sobre ella. La superficie cónica del platillo se apoya entonces contra una superficie igualmente cónica mecanizada alrededor del conducto de admisión o escape. El contacto resultante forma un anillo continuo alrededor de toda la circunferencia.
Este anillo debe impedir que los gases pasen desde la cámara de combustión hacia los conductos mientras las válvulas permanecen cerradas.
Durante la compresión, el pistón eleva la presión dentro del cilindro. Posteriormente, durante la combustión, las presiones pueden aumentar de forma muy considerable. Si la válvula no consigue sellar correctamente contra el asiento, los gases encuentran una vía de escape y se produce una pérdida de compresión.
Una pequeña irregularidad en esta superficie puede ser suficiente para afectar el funcionamiento. Por eso el ángulo no puede evaluarse independientemente de otros factores como la concentricidad del asiento, la rectitud del vástago, el estado de la guía y el ancho de la zona de contacto.
SAE ha documentado que la correcta geometría angular y la concentricidad del asiento son críticas para lograr que la válvula asiente correctamente y, por tanto, para conservar el rendimiento del motor.
Por qué una superficie cónica
Podría imaginarse una válvula cuya cabeza simplemente se apoyara sobre una superficie completamente plana. Sin embargo, una geometría cónica ofrece ventajas importantes.
La primera es que permite formar una zona de contacto anular estrecha y bien definida. Cuando la válvula baja, la combinación entre su guía y las superficies cónicas favorece que el platillo encuentre su asiento alrededor de toda la circunferencia.
El asiento inclinado también permite concentrar la fuerza de cierre sobre una franja relativamente pequeña. La presión de contacto resultante ayuda a conseguir un buen sellado incluso aunque existan depósitos muy pequeños o deformaciones microscópicas dentro de los límites previstos por el diseño.
Esto no significa que el bisel pueda corregir una guía desgastada o un asiento mal mecanizado. La guía es la responsable principal de mantener el vástago alineado y centrar la válvula respecto al asiento. Motorservice indica que precisamente una desalineación entre guía y asiento puede impedir el cierre correcto, provocar sobrecalentamiento y terminar dañando la superficie de sellado.
Por tanto, el bisel funciona correctamente solo cuando forma parte de un sistema geométricamente concéntrico.
Por qué se utilizan 45 grados
El ángulo de 45° representa un compromiso especialmente favorable entre sellado, resistencia mecánica, transferencia de calor, flujo y durabilidad.
Una superficie muy horizontal puede favorecer determinadas características de flujo a baja elevación, pero modifica la forma en que se distribuyen las cargas sobre el asiento. Una superficie más inclinada proporciona una zona de cierre robusta y puede trabajar favorablemente frente a las cargas producidas por la presión del cilindro y el impacto repetido de la válvula.
La documentación comercial y técnica de MAHLE confirma el uso extensivo de asientos de 45° tanto en válvulas de admisión como de escape, aunque el mismo fabricante registra aplicaciones con ángulos de 30° y 37°, lo que demuestra que 45° es muy habitual pero no constituye una regla universal.
La decisión final depende del diámetro de la válvula, velocidad del motor, geometría del conducto, velocidad de apertura, material del asiento, temperatura y objetivos de combustión.
Por esta razón, modificar arbitrariamente un asiento de 45° a 30°, o viceversa, no debe considerarse una simple operación de mecanizado. El ángulo forma parte del diseño integral del sistema de admisión o escape.
Transferencia del calor
Una función menos visible, pero fundamental, del bisel es proporcionar una ruta de transferencia térmica entre la cabeza de la válvula y la culata.
Este aspecto resulta especialmente importante en la válvula de escape. Su cabeza está sometida repetidamente al paso de gases de combustión a temperaturas muy elevadas. Aunque parte del calor se evacua a través del vástago hacia la guía, otra porción muy importante abandona la válvula mientras su cara biselada permanece apoyada contra el asiento.
Durante ese intervalo, la superficie metálica de la válvula toca directamente el inserto del asiento y el calor pasa por conducción hacia la culata.
MAHLE señala en su documentación técnica que el asiento de válvula no solamente debe garantizar el cierre de la cámara de combustión, sino también proporcionar conductividad térmica para disipar calor desde la cabeza de la válvula, indicando que una parte muy importante del calor puede evacuarse a través de esta zona de contacto.
Esto explica por qué una válvula que deja de asentar correctamente puede deteriorarse rápidamente, especialmente si es de escape.
La falla no consiste únicamente en perder compresión. Al perder el contacto adecuado con el asiento, también pierde una de sus principales rutas de enfriamiento.
Válvulas quemadas
El concepto de válvula quemada está directamente relacionado con la calidad del contacto entre el bisel y el asiento.
Si una pequeña sección del perímetro no cierra, los gases calientes pueden atravesar ese punto a elevada velocidad. La temperatura local aumenta y la superficie comienza a oxidarse, erosionarse o perder material.
Al deteriorarse esa pequeña región, la fuga aumenta todavía más. Se establece entonces un proceso progresivo en el que cada ciclo de combustión agrava el daño.
Motorservice describe precisamente que cuando una válvula no cierra correctamente los gases de combustión que atraviesan el asiento pueden calentar excesivamente el platillo hasta calcinar la superficie de asiento.
Por ello, el estado del bisel no es una cuestión meramente estética. Una marca profunda, picadura, deformación, desgaste irregular o pérdida de concentricidad puede afectar simultáneamente la estanqueidad y el equilibrio térmico de la válvula.
Ancho del asiento
No basta con que el ángulo sea correcto. También resulta fundamental el ancho de la franja real de contacto.
Una superficie de asiento muy estrecha concentra la fuerza sobre un área pequeña. Esto puede favorecer el sellado y permitir una transición favorable hacia el conducto, pero reduce el área disponible para conducir calor y puede aumentar las tensiones de contacto.
Por el contrario, un asiento excesivamente ancho aumenta el área de contacto térmico, pero también modifica el flujo alrededor de la válvula, puede favorecer depósitos y altera las condiciones tribológicas de la interfaz.
Por esta razón los fabricantes especifican no solamente el ángulo, sino también dimensiones concretas de la zona de asiento.
Estudios sobre recesión de válvulas muestran que ángulo, ancho del asiento, materiales, velocidad de cierre, alineación y condiciones de combustión intervienen conjuntamente en el desgaste. No existe un único parámetro capaz de definir por sí solo la durabilidad del sistema.
Flujo cuando comienza a abrir
El bisel también influye cuando la válvula deja su asiento.
En los primeros milímetros de elevación, el espacio disponible para que pase el gas se forma entre el asiento y la superficie inclinada del platillo. Esta región puede imaginarse aproximadamente como una abertura anular cuyo tamaño aumenta a medida que la válvula se levanta.
La orientación de las superficies condiciona la dirección inicial del flujo.
En una válvula de admisión, el aire debe abandonar el conducto, atravesar esta abertura y entrar en el cilindro. La geometría del asiento puede modificar la velocidad, separación y dirección del flujo, influyendo posteriormente en fenómenos como tumble, swirl y turbulencia dentro del cilindro.
La importancia de esta geometría ha sido demostrada mediante dinámica de fluidos computacional. Un estudio de SAE sobre un motor Mercedes-Benz de gas natural comparó un asiento de admisión de 45° con otro de 20° y encontró diferencias significativas en la estructura del flujo y la turbulencia durante la compresión, llegando a afectar las características de combustión.
Esto demuestra que el ángulo de asiento no sirve exclusivamente para cerrar la válvula. También forma parte de la aerodinámica de la culata.
Asientos de varios ángulos
En una culata moderna o preparada para alto rendimiento es habitual encontrar lo que se denomina multi-angle valve job, es decir, un asiento formado por varias superficies consecutivas con diferentes ángulos.
La superficie central continúa siendo la zona que realmente toca la válvula. Por encima y por debajo se mecanizan ángulos adicionales destinados a producir una transición más gradual entre el conducto, la garganta del asiento y la cámara de combustión.
Por ejemplo, un asiento cuya superficie efectiva de sellado sea de 45° puede estar acompañado por otras superficies con ángulos diferentes. Estas superficies adicionales no necesariamente sellan; su función puede estar orientada principalmente a modelar el flujo de gases y controlar exactamente dónde se encuentra la franja de contacto sobre la cara de la válvula.
En preparaciones de culatas pueden utilizarse tres, cinco o más transiciones, e incluso perfiles continuos generados mediante maquinaria CNC.
Sin embargo, más ángulos no significan automáticamente más potencia. La geometría óptima depende de todo el conducto, diámetro de válvula, relación entre garganta y asiento, elevación de la leva y características del motor.
30 grados frente a 45 grados
Los asientos de 30° aparecen especialmente en algunas aplicaciones de admisión porque una superficie más próxima a la horizontal puede proporcionar determinadas ventajas de área efectiva de flujo cuando la válvula se encuentra a baja elevación.
Sin embargo, esta modificación también cambia la distribución de fuerzas, ancho proyectado del asiento y comportamiento térmico.
El ángulo de 45° suele proporcionar un compromiso favorable para una gran variedad de aplicaciones y ha sido particularmente habitual en válvulas de escape debido a sus exigencias de temperatura y durabilidad.
Esto tampoco significa que toda válvula de escape deba utilizar obligatoriamente 45°. El catálogo técnico de MAHLE contiene, por ejemplo, insertos de escape especificados tanto en 45° como en 37°, demostrando que la solución depende del motor.
Investigaciones históricas sobre desgaste de asientos también han demostrado que cambiar el ángulo modifica la recesión y la durabilidad. El ángulo es, por tanto, una decisión de ingeniería y no una medida seleccionada únicamente por conveniencia de mecanizado.
Ángulo de la válvula y ángulo del asiento
Al reparar una culata es importante distinguir entre el ángulo de la cara de la válvula y el ángulo mecanizado en el asiento.
En muchos motores ambos valores nominales son iguales o extremadamente próximos. Sin embargo, determinadas prácticas de mecanizado pueden emplear una pequeña diferencia angular entre ambas superficies para controlar inicialmente dónde aparece el contacto.
Esta diferencia se conoce habitualmente como interference angle. El objetivo es conseguir que el contacto inicial se concentre en una posición determinada y que, después de un breve periodo de funcionamiento, las superficies se adapten de la manera prevista.
No puede establecerse una diferencia universal porque las especificaciones cambian entre fabricantes. Utilizar por iniciativa propia una válvula de 45° sobre un asiento mecanizado a otro valor aparentemente parecido puede producir una franja de contacto incorrecta.
Durante una reparación profesional deben respetarse los valores de ángulo, ancho, posición y concentricidad establecidos para ese motor.
Concentricidad
Una superficie de exactamente 45° no sirve de mucho si no está perfectamente centrada respecto a la guía.
La válvula se desplaza longitudinalmente dentro de la guía. Por tanto, el eje geométrico utilizado para mecanizar el asiento debe corresponderse con el eje real de movimiento del vástago.
Si existe excentricidad, una parte del platillo puede tocar el asiento antes que otra. El resorte intentará cerrar la válvula, pero la carga quedará distribuida de forma desigual.
Esto puede generar fugas, temperaturas no uniformes, desgaste localizado y flexión repetida del platillo.
Motorservice identifica expresamente la mecanización descentrada del asiento o de la guía como causa de cierre defectuoso, sobrecalentamiento y roturas por fatiga.
Por esta razón, durante la reconstrucción de una culata el asiento debe mecanizarse tomando como referencia la guía correctamente reparada o dentro de las tolerancias especificadas.
Rectificado y esmerilado
Cuando se rectifica una válvula, la operación sobre el bisel debe conservar la geometría prevista. Eliminar demasiado material puede reducir excesivamente el espesor del margen exterior del platillo y alterar la posición de la válvula dentro de la culata.
La mecanización del asiento también modifica la profundidad a la que queda instalada la válvula. A medida que se retira material, esta se introduce más dentro de la culata y el extremo del vástago cambia su posición respecto al tren de válvulas.
Por ese motivo, una reparación no puede consistir simplemente en “hacer que la válvula vuelva a sellar”. Hay que comprobar dimensiones y límites establecidos por el fabricante.
Motorservice especifica, por ejemplo, que después del mecanizado debe comprobarse la recesión de la válvula, y que una profundidad excesiva puede reducir la compresión.
El tradicional esmerilado con pasta puede utilizarse en determinados procedimientos para comprobar o perfeccionar ligeramente el contacto, pero no sustituye el mecanizado correcto cuando existe desgaste significativo, deformación o falta de concentricidad.
Un pequeño bisel con varias funciones
El ángulo biselado de la cabeza de la válvula es uno de los mejores ejemplos de cómo una geometría aparentemente sencilla cumple varias funciones simultáneas dentro del motor. Cuando la válvula está cerrada, el bisel forma junto con su asiento un anillo de estanqueidad capaz de soportar la presión de combustión y conducir calor hacia la culata. Cuando la válvula comienza a abrirse, la misma geometría pasa a formar parte del conducto por el que circulan los gases.
El uso frecuente de aproximadamente 45 grados responde a un compromiso entre estas exigencias. Proporciona una interfaz de cierre robusta, una superficie adecuada para la transferencia térmica y una geometría compatible con buenos niveles de flujo y durabilidad. No obstante, otros ángulos son perfectamente válidos cuando el diseño del motor lo requiere.
Por ello, los 45° no deben interpretarse como una medida tradicional elegida sin una razón técnica. Esa pequeña superficie inclinada determina cómo sella el cilindro, cómo se enfría la válvula, cómo entra o sale el gas y cómo se distribuyen millones de impactos durante la vida útil del motor. Una diferencia de apenas unos grados, unas centésimas de milímetro en la franja de contacto o una pequeña desviación de concentricidad puede transformar una válvula perfectamente funcional en una fuente de pérdida de compresión, sobrecalentamiento y desgaste acelerado.
Referencias
Technical Information – Valve Seats – MAHLE Metal Leve S.A. MAHLE Technical Information – Valve Seats
Technical Messenger: Replacement of Valve Seat Inserts – MAHLE Aftermarket GmbH. MAHLE Technical Messenger – Valve Seat Inserts
Valves and Valve Accessories – MS Motorservice International GmbH. Motorservice – Valves and Valve Accessories
Valve Damage and Causes – MS Motorservice International GmbH. Motorservice – Valve Damage and Causes
Completion of New Cylinder Heads – MS Motorservice International GmbH. Motorservice – Completion of New Cylinder Heads
In-Cylinder Flow Analysis of the Mercedes-Benz do Brasil Lean Burn CNG M366LAG Engine – Marcos Langeani, Luiz H. Borges, Carlos Hollnagel, Wilson Muraro y Ricardo Fontes, SAE International. SAE Mobilus – In-Cylinder Flow Analysis
Investigations on Valve Recession of a Commercial Vehicle Engine – Lakshmi Prasad Boggupalli, SAE International Journal of Commercial Vehicles. SAE Mobilus – Investigations on Valve Recession
Influence of Low Lead Fuels on Exhaust Valve Performance – William S. Giles y Stanley H. Updike, SAE International. SAE Mobilus – Exhaust Valve Performance
Critical Points About Engine Valves Manufacturing – Yasin Karasoy y A. Ali Ebrinc, SAE International. SAE Mobilus – Engine Valves Manufacturing