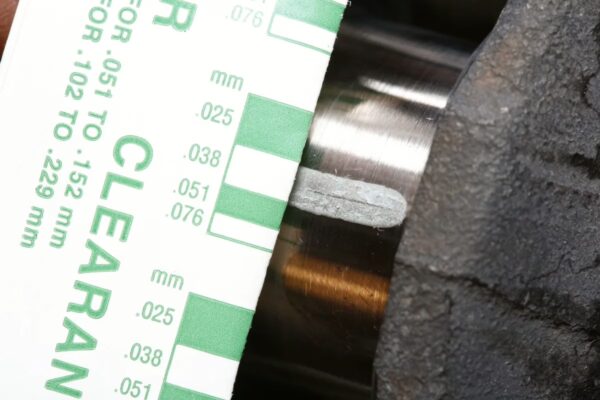
 El Plastigage es un material plástico calibrado y deformable utilizado principalmente para medir pequeñas holguras entre superficies ensambladas, especialmente la holgura de aceite entre los muñones del cigüeñal y los cojinetes de bancada o biela de un motor. Su funcionamiento es sencillo: un pequeño hilo de material plástico se coloca entre las dos superficies, el conjunto se aprieta con el torque especificado y el hilo queda aplastado. La anchura resultante de esa deformación se compara posteriormente con una escala calibrada que permite determinar la separación existente entre ambas piezas.
En mecánica automotriz es particularmente útil durante el armado y reconstrucción de motores, porque permite comprobar directamente la holgura existente después de instalar el cojinete y apretar su tapa. Esto proporciona una verificación práctica de que la relación dimensional entre el cigüeñal, los cojinetes y sus alojamientos se encuentra dentro de las especificaciones establecidas para el motor.
Aunque suele describirse simplemente como un hilo plástico para medir cojinetes, su interpretación correcta requiere comprender qué representa la medición, cómo debe prepararse el conjunto y cuáles son sus limitaciones frente a instrumentos de metrología como el micrómetro de exteriores y el alesómetro.
Qué es el Plastigage
Plastigage es el nombre utilizado por Clevite, perteneciente a MAHLE Aftermarket, para su producto calibrado destinado a comprobar holguras. Existe también Plastigauge, con una grafía ligeramente diferente, correspondiente al producto fabricado en Reino Unido por G.F.P. Limited. Ambos se basan en el mismo concepto físico: un material deformable cuya anchura después de ser comprimido permite conocer la separación entre dos superficies.
En el ámbito de los motores, el material se utiliza especialmente en los cojinetes lisos hidrodinámicos. Entre estos se encuentran los cojinetes de bancada que soportan el cigüeñal dentro del bloque y los cojinetes de biela que trabajan sobre los muñones correspondientes.
Estos componentes no funcionan correctamente mediante un contacto permanente entre metal y metal. Durante la operación normal del motor debe existir una determinada holgura para la película de aceite, conocida habitualmente como oil clearance o bearing clearance. El aceite ocupa ese espacio y, bajo las condiciones apropiadas de velocidad, carga, viscosidad y geometría, desarrolla una película capaz de separar las superficies.
Una holgura incorrecta puede alterar significativamente este régimen de lubricación. Por esa razón, verificarla es una etapa fundamental durante una reparación de motor.
Cómo funciona
El método se basa en una relación inversa entre la anchura del hilo aplastado y la separación existente entre las superficies. Cuando la holgura es pequeña, el material queda fuertemente comprimido y se extiende formando una franja relativamente ancha. Si la separación es mayor, experimenta una compresión menor y la franja resultante permanece más estrecha.
Por lo tanto, una huella más ancha representa una holgura menor, mientras que una huella más angosta corresponde a una holgura mayor.
Después de desmontar nuevamente la tapa del cojinete, la franja deformada se compara directamente con las marcas impresas en el envase o tarjeta calibrada correspondiente al producto. La marca cuya anchura coincide mejor con la huella indica aproximadamente la holgura medida.
Dependiendo del fabricante y del rango del producto, la escala puede estar expresada tanto en milímetros como en milésimas de pulgada.
Una característica importante del método es que no requiere introducir posteriormente una galga entre las superficies. La medición se realiza precisamente mientras las piezas se encuentran ensambladas en su posición de trabajo, lo que resulta especialmente útil en cojinetes divididos donde una galga de espesores convencional no puede introducirse correctamente una vez cerrado el conjunto.
Holgura de los cojinetes
La holgura de aceite de un cojinete de motor corresponde fundamentalmente a la diferencia entre el diámetro interno del cojinete una vez instalado y apretado dentro de su alojamiento y el diámetro exterior del muñón del cigüeñal.
Si, por ejemplo, el diámetro interno efectivo del cojinete montado fuese de 50,050 mm y el muñón tuviera un diámetro de 50,000 mm, la diferencia diametral sería de:
50,050 mm − 50,000 mm = 0,050 mm
Esa diferencia representa la holgura diametral disponible para el aceite.
Las tolerancias reales dependen del diseño específico del motor. No existe una holgura universal que pueda aplicarse correctamente a todos los cigüeñales y cojinetes. El diámetro del muñón, el diseño del cojinete, las cargas, las velocidades de rotación, la viscosidad prevista del lubricante y las características estructurales del motor afectan la especificación.
King Engine Bearings señala que la holgura debe relacionarse con factores como el diámetro del eje, la viscosidad del lubricante, la temperatura de funcionamiento, el acabado superficial y la geometría del conjunto. Por esta razón, durante una reparación profesional debe utilizarse como referencia prioritaria la especificación del fabricante del motor.
Uso en cojinetes de bancada
El Plastigage es especialmente conocido por su utilización en los cojinetes principales o de bancada del cigüeñal. Durante el armado del motor se instalan los metales correspondientes y se posiciona el cigüeñal sobre sus apoyos.
Para realizar la comprobación, las superficies involucradas deben encontrarse correctamente preparadas y el hilo se coloca longitudinalmente sobre la superficie del muñón que será comprimida por el cojinete de la tapa.
La tapa de bancada correspondiente se instala en su posición original y los pernos se aprietan siguiendo el procedimiento y el torque especificado por el fabricante. Si el motor utiliza un procedimiento de apriete por torque y ángulo, pernos torque-to-yield u otro sistema específico, deben respetarse las instrucciones de servicio correspondientes.
Una vez alcanzada la condición de apriete requerida, la tapa se desmonta cuidadosamente. El hilo habrá quedado convertido en una pequeña banda aplastada cuya anchura puede compararse con la escala.
MAHLE especifica además una consideración importante al comprobar cojinetes de bancada: el peso del propio cigüeñal y del volante puede influir en determinadas posiciones y generar una lectura errónea. El cigüeñal debe estar adecuadamente soportado cuando el procedimiento lo requiera para evitar que la carga gravitacional altere la separación que se intenta determinar.
Uso en cojinetes de biela
El procedimiento aplicado a los cojinetes de biela sigue el mismo principio. El muñón debe estar limpio y el cojinete correctamente colocado dentro de la biela y de su tapa.
Se corta una sección apropiada del hilo calibrado y se coloca sobre el muñón. Posteriormente se instala la tapa de biela y se aprietan sus elementos de fijación exactamente según las especificaciones del motor.
Después se retira nuevamente la tapa y se examina la deformación.
Esta comprobación permite detectar una holgura excesiva causada, por ejemplo, por un muñón desgastado, un cigüeñal rectificado a una medida diferente de la requerida, cojinetes de tamaño incorrecto o desviaciones dimensionales en los componentes.
También puede revelar una separación demasiado pequeña, condición que puede impedir el funcionamiento apropiado de la película lubricante, aumentar la temperatura y elevar el riesgo de contacto entre las superficies.
El cigüeñal no debe girarse
Una de las reglas fundamentales durante una medición con Plastigage es que el cigüeñal no debe rotarse mientras el hilo está comprimido entre el muñón y el cojinete.
Después de colocar el material y apretar la tapa, las superficies deben permanecer estacionarias hasta volver a desmontar el conjunto.
Si se gira el cigüeñal, el material puede arrastrarse, extenderse lateralmente o quedar embadurnado sobre la superficie. La huella deja entonces de representar exclusivamente la compresión correspondiente a la holgura y la lectura puede resultar incorrecta.
MAHLE advierte expresamente que mover el cigüeñal después de instalar y apretar la tapa puede emborronar el Plastigage y producir una medición inexacta.
Esta precaución es particularmente importante porque incluso un movimiento aparentemente pequeño puede modificar una franja cuyo espesor original y deformación se encuentran en el orden de centésimas de milímetro.
Cómo interpretar la huella
La lectura se realiza colocando la escala calibrada junto a la franja deformada y buscando la marca cuya anchura coincida con ella. Como existe una relación inversa entre deformación y separación, una banda ancha indica poca holgura y una banda estrecha indica mayor holgura.
La franja también puede proporcionar información adicional sobre la geometría del conjunto.
Si el Plastigage presenta prácticamente la misma anchura en toda su longitud, la separación medida en esa zona es relativamente uniforme. Si un extremo de la franja aparece más ancho que el otro, significa que la holgura varía longitudinalmente.
MAHLE identifica esta variación como un posible indicio de taper o conicidad. Comparando la lectura de ambos extremos puede obtenerse una estimación de la diferencia existente.
Una irregularidad marcada no debería interpretarse automáticamente como un defecto específico del cigüeñal. Puede ser necesario comprobar el muñón con instrumentos de precisión para determinar si existe conicidad, desgaste irregular, ovalización, deformación del alojamiento o alguna otra desviación dimensional.
Rangos de medición
No todos los hilos deformables trabajan dentro del mismo intervalo. El material debe seleccionarse de acuerdo con la holgura que se espera medir.
MAHLE ofrece, por ejemplo, diferentes versiones de Clevite Plastigage identificadas por colores. En la documentación técnica consultada, la versión verde MPG1 cubre aproximadamente 0,001 a 0,003 pulgadas, equivalentes a 0,025 a 0,075 mm. La roja MPR1 comprende aproximadamente 0,002 a 0,006 pulgadas o 0,050 a 0,15 mm.
Para separaciones mayores existen las versiones azul MPB1, con aproximadamente 0,004 a 0,009 pulgadas o 0,10 a 0,23 mm, y amarilla MPY1, destinada aproximadamente a 0,009 a 0,020 pulgadas o 0,23 a 0,50 mm.
Estos valores corresponden específicamente a la línea documentada de MAHLE/Clevite y no deben extrapolarse automáticamente a cualquier hilo plástico de otro fabricante. Siempre debe utilizarse la escala suministrada con el producto específico, ya que la composición y calibración pueden variar.
Plastigage frente a micrómetro y alesómetro
Una de las consideraciones más importantes es comprender que el Plastigage no sustituye una medición dimensional completa del cigüeñal y de los alojamientos.
MAHLE lo describe expresamente como una comprobación final de la holgura vertical total durante el ensamblaje y señala que no fue concebido para reemplazar la medición correcta de muñones, alojamientos y cojinetes mediante micrómetros e instrumentos de precisión.
En una reconstrucción profesional, el muñón del cigüeñal puede medirse con un micrómetro de exteriores en varios puntos y orientaciones. De esta manera pueden determinarse su diámetro real, conicidad y ovalización.
El diámetro interior del cojinete montado puede comprobarse con un alesómetro comparador después de establecer una referencia con el micrómetro. Este método permite obtener información dimensional mucho más detallada y localizar desviaciones que una única banda de material deformable no puede caracterizar por sí sola.
El Plastigage tiene, no obstante, una ventaja diferente: comprueba directamente el resultado del conjunto después de instalar los componentes y aplicar la carga de apriete correspondiente. Por ello funciona muy bien como verificación independiente durante el montaje.
En un procedimiento riguroso ambos métodos son complementarios y no necesariamente competidores.
Errores frecuentes
La contaminación es una de las principales causas de errores. Una partícula atrapada detrás del cojinete o entre las superficies puede modificar localmente su posición y afectar la medición. Los alojamientos, respaldos de los cojinetes y muñones deben encontrarse en las condiciones de limpieza prescritas durante el montaje.
Otro error consiste en utilizar un Plastigage cuyo intervalo de medición no corresponde a la holgura esperada. Si la separación se encuentra fuera del rango calibrado, la lectura pierde utilidad.
También puede obtenerse un resultado incorrecto cuando la tapa no se aprieta en las mismas condiciones en que trabajará el conjunto. Un torque insuficiente puede alterar el diámetro interno efectivo del alojamiento; un procedimiento incorrecto de apriete puede producir deformaciones diferentes de las previstas por el fabricante.
La reutilización de material previamente aplastado tampoco constituye una práctica válida. Cada sección utilizada debe considerarse material de medición de un solo uso.
Después de realizar la comprobación deben retirarse cuidadosamente los residuos antes del montaje definitivo, evitando rayar tanto la superficie del cojinete como el muñón.
Por qué la holgura es tan importante
Los cojinetes principales y de biela trabajan bajo cargas muy elevadas mientras el cigüeñal gira a miles de revoluciones por minuto. Entre las superficies se establece un régimen de lubricación hidrodinámica en el que la geometría del cojinete, el movimiento relativo y el aceite contribuyen a desarrollar una película lubricante.
Una holgura excesivamente grande puede incrementar el flujo de aceite a través del cojinete y modificar la distribución de presión, además de favorecer ruido y vibraciones bajo determinadas condiciones. Una separación demasiado pequeña tampoco es deseable, ya que puede aumentar la temperatura del lubricante, reducir el margen frente a deformaciones geométricas y comprometer el funcionamiento adecuado del conjunto.
El valor correcto depende del diseño. Incluso motores aparentemente similares pueden utilizar tolerancias distintas, por lo que expresiones populares como una determinada cantidad de holgura por cada pulgada de diámetro deben entenderse únicamente como reglas orientativas, nunca como sustitutos de la documentación técnica correspondiente.
Uso durante la reconstrucción de un motor
Durante una reparación completa, el hilo plástico deformable resulta especialmente valioso después de que todas las operaciones dimensionales principales ya han sido realizadas. Un cigüeñal rectificado, por ejemplo, debe combinarse con cojinetes correspondientes a la sobremedida o submedida especificada.
Antes del armado definitivo deben verificarse también los diámetros de los muñones, la condición de los alojamientos, la alineación, la limpieza de los conductos de lubricación y el estado de los componentes.
Una vez confirmadas estas dimensiones mediante instrumentos adecuados, el Plastigage proporciona una comprobación final de la holgura ensamblada. Si el resultado coincide con la especificación del fabricante, existe una confirmación adicional de que la combinación entre cigüeñal, cojinete y alojamiento es dimensionalmente apropiada.
Si la lectura queda fuera de tolerancia, no debería corregirse el problema mediante procedimientos improvisados sobre la superficie del cojinete. MAHLE advierte, por ejemplo, contra el pulido de la superficie de funcionamiento de los cojinetes mediante materiales abrasivos, debido al reducido espesor y características de sus capas superficiales.
El origen de la discrepancia debe localizarse midiendo nuevamente las piezas involucradas y verificando que los componentes instalados sean los correctos.
Importancia en mecánica automotriz
El Plastigage es una herramienta extremadamente sencilla para una tarea que exige una precisión considerable. Su valor no proviene de reemplazar instrumentos sofisticados, sino de permitir observar directamente la separación existente en un conjunto que normalmente permanece oculto una vez ensamblado.
En un motor, una diferencia de apenas unas centésimas de milímetro puede resultar relevante para el comportamiento de un cojinete. Poder transformar esa separación invisible en una banda físicamente comparable con una escala convierte al hilo plástico deformable en un recurso práctico para construcción, reparación, inspección y diagnóstico.
Utilizado correctamente, con las superficies preparadas, los componentes adecuados, el torque de montaje especificado y sin girar el cigüeñal durante la prueba, constituye una excelente comprobación de la holgura entre cojinetes y muñones del cigüeñal. Sin embargo, su máxima utilidad aparece cuando forma parte de un procedimiento metrológico más completo, donde micrómetros, alesómetros y especificaciones del fabricante permiten determinar primero la geometría real de las piezas y el Plastigage confirma finalmente cómo queda ese conjunto una vez ensamblado.
Referencias
Clevite Plastigage: How to Use Plastigage – MAHLE Aftermarket https://www.mahle-aftermarket.com/media/local-media-north-america/pdfs-%26-thumbnails/how-to-use-plastigage-ceb-1-124.pdf
Clevite Plastigage Instruction Sheet IS500-E – MAHLE Aftermarket https://www.mahle-aftermarket.com/media/local-media-north-america/pdfs-%26-thumbnails/support_technical_bulletins_pdfs/is-500-e.pdf
Engine Bearing Installation Tips – MAHLE Aftermarket https://www.mahle-aftermarket.com/na/en/support/installation-tips/engine-bearing-fitting-tips.jsp
Crankshaft and Engine Bearing Installation Guidelines – MAHLE Aftermarket https://www.mahle-aftermarket.com/media/local-media-north-america/pdfs-%26-thumbnails/catalogs-and-literature/engine-bearings/ceb-2-1114-engine-bearing-failures-brochure.pdf
How Plastigauge Works – Plastigauge, G.F.P. Limited https://plastigauge.co.uk/about/how-plastigauge-works/
Precision Clearance Gauges – Plastigauge, G.F.P. Limited https://plastigauge.co.uk/abd/wp-content/uploads/2021/02/Plastigauge-leaflet-English.pdf
How Much Clearance Should My Bearings Have? – King Engine Bearings https://www.kingbearings.com/faq/how-much-clearance-should-my-bearings-have/
Geometry and Dimensional Tolerances of Engine Bearings – King Engine Bearings https://www.kingbearings.com/wp-content/uploads/2014/10/Geometry-and-dimensional-tolerances-of-engine-bearings.pdf
Optimization of Clearance – Dr. Dmitri Kopeliovich, King Engine Bearings https://www.kingbearings.com/wp-content/uploads/2014/10/optimization-of-clearance-engine-professional.pdf